


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-12 Origen:Sitio


El tiempo de inactividad no planificado en una fábrica de chapa erosiona directamente los márgenes de beneficio. Crea enormes cuellos de botella en la producción aguas abajo. Cada minuto detenido cuesta dinero real. Las operaciones no pueden permitirse reparaciones reactivas. Debe enmarcar el mantenimiento como un protocolo de protección de ingresos en lugar de un costo irrecuperable.
Ignorar las comprobaciones rutinarias conduce rápidamente a desalineaciones mecánicas. Estas desalineaciones provocan graves residuos de madera y rodamientos arruinados. La maquinaria exige estándares operativos estrictos para funcionar de manera eficiente. Las fábricas modernas requieren estrategias proactivas para mantener la rentabilidad.
Esta guía describe los marcos de mantenimiento basados en evidencia necesarios para un alto rendimiento. Detallamos los estándares de calibración y protocolos de operador requeridos en la actualidad. Aprenderá cómo maximizar la vida útil operativa de los equipos de enchapado industrial. La implementación de estas prácticas estabilizará su piso de producción y protegerá sus resultados.
La transición del mantenimiento reactivo al preventivo estabiliza las tolerancias de espesor de las chapas.
Un programa estandarizado de lubricación y gestión de fluidos hidráulicos es la base para prevenir fallas catastróficas en husillos o rodamientos.
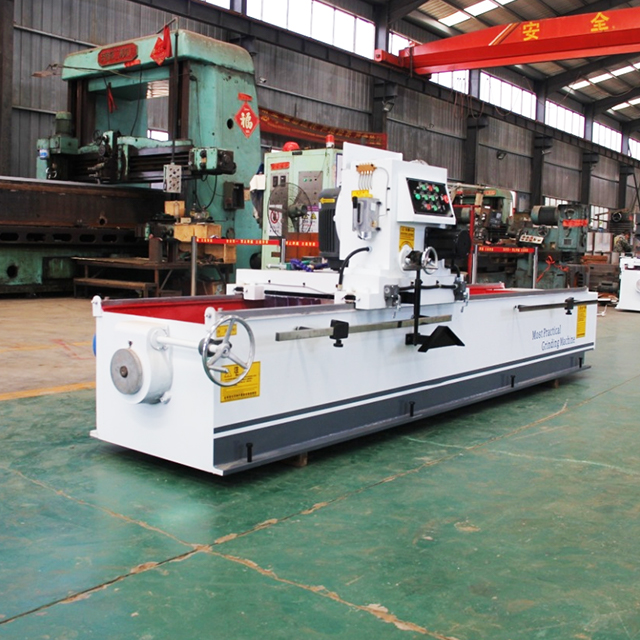
La gestión interna de las hojas mediante un afilador de cuchillos exclusivo mejora drásticamente la calidad del corte y reduce los retrasos en el afilado subcontratado.
La integración de un sistema computarizado de gestión de mantenimiento (CMMS) cierra la brecha entre el servicio mecánico y la previsibilidad basada en datos.
Las desalineaciones mecánicas menores se traducen directamente en un espesor de carilla inconsistente. Incluso una variación de una fracción de milímetro afecta la calidad. Te obliga a rechazar las hojas peladas. Estos rechazos aumentan inmediatamente sus porcentajes de desperdicio. La degradación del rendimiento destruye los márgenes de beneficio esperados. Se pierde valor de la materia prima cuando la precisión disminuye.
El mantenimiento preventivo programado requiere un tiempo de inactividad planificado. Tú controlas este horario. El mantenimiento reactivo obliga a paradas inesperadas. La interrupción del procesamiento posterior genera costos exponenciales. Las líneas de empalme, secado y prensado se detienen por completo. Los operadores permanecen inactivos mientras los mecánicos diagnostican fallas repentinas. Estos cuellos de botella paralizan los objetivos de producción diarios.
Debe establecer métricas clave para evaluar la eficacia del mantenimiento. Recomendamos realizar un seguimiento de la eficacia general del equipo (OEE). OEE destaca la disponibilidad, el rendimiento y la calidad. También debe monitorear el tiempo medio entre fallas (MTBF). MTBF proporciona una imagen clara de confiabilidad. Un MTBF alto significa que su programa de mantenimiento realmente funciona. Estos puntos de datos convierten las reparaciones subjetivas en estrategias comerciales objetivas.
Una máquina de producción de chapas confiable requiere rutinas diarias disciplinadas. Los operadores deben ser propietarios de estos flujos de trabajo específicos.
Debes limpiar constantemente los restos de madera y la acumulación de resina. El polvo ciega los sensores críticos y atasca los interruptores de límite. Los sensores bloqueados provocan accidentes de carro y una carga inadecuada de troncos. Los operadores deben seguir estrictos protocolos de limpieza entre turnos.
Limpie los sensores ópticos con paños no abrasivos aprobados.
Retire los cúmulos de resina de las barras de presión utilizando raspadores de latón.
Aspire el polvo fino de madera lejos de las rejillas de ventilación de los gabinetes eléctricos.
Las inspecciones visuales previenen fallas hidráulicas importantes. Los operadores deben revisar las mangueras hidráulicas para detectar microfugas. Deben verificar los manómetros con respecto a las tolerancias de referencia. Detectar una caída de presión a tiempo evita una sujeción débil del tronco. Una fuerte sujeción garantiza un pelado suave.
Muchos operadores creen que más grasa siempre es mejor. Esta falacia de "más es mejor" arruina el equipo. La lubricación excesiva de los cojinetes empuja los sellos hacia afuera. El exceso de grasa atrae el polvo de madera abrasivo. Esta mezcla actúa como una pasta abrasiva dentro del rodamiento.
Debe definir ciclos de frecuencia basados en las horas de funcionamiento de la máquina. Los días calendario ignoran el volumen de producción real. Una máquina que funciona en turnos triples necesita cuidados diferentes que una máquina de un solo turno.
Componente | Ciclo de lubricación (horas de funcionamiento) | Acción requerida |
|---|---|---|
Rodamientos de husillo | 500 horas | Purgue la grasa vieja y aplique grasa OEM medida. |
Tornillos de alimentación | 250 horas | Limpiar las roscas, aplicar una ligera capa de aceite. |
Cilindros hidráulicos | 1.000 horas | Verifique los sellos de las varillas, verifique la integridad del fluido. |
Obtenga siempre las grasas adecuadas para altas temperaturas. Las aplicaciones de alta carga requieren fórmulas OEM específicas. La grasa de calidad inferior se descompone bajo presión extrema. Esta avería provoca fallos catastróficos en el husillo.
Debe estandarizar los ajustes de separación y ángulo de paso con regularidad. La barra de presión controla la suavidad de la chapa. Los ángulos de paso incorrectos provocan marcas de vibración. Los operadores necesitan herramientas calibradas para establecer estos espacios con precisión. Las conjeturas conducen a láminas de chapa rugosas.
Las auditorías eléctricas de rutina evitan disparos térmicos. Los equipos de mantenimiento deben verificar que los contactores no estén desgastados. Deberían comprobar si hay fatiga en los cables cerca de las vías en movimiento. Una refrigeración y ventilación adecuadas dentro de los armarios eléctricos son vitales. Los accionamientos sobrecalentados pararon toda la línea de pelado.
El rectificado manual limita la precisión de corte. El afilado manual inconsistente crea microrayaciones en la superficie de la chapa. El error humano altera ligeramente la geometría de la pala. Esta irregularidad provoca un rápido embotamiento de la hoja durante la producción. Los cuchillos sin filo desgarran las fibras de la madera en lugar de cortarlas.
Controlar el proceso de afilado internamente estabiliza su cadena de suministro. Elimina los retrasos en el afilado subcontratado. Un afilador de cuchillos exclusivo garantiza ángulos de bisel exactos en todo momento. Los ángulos precisos reducen la resistencia al corte. Esto reduce la tensión en los motores de accionamiento principal. El retorno de la inversión se hace evidente a través de una mayor vida útil de la hoja y un mayor grado de revestimiento.
Debes evaluar a los sacapuntas utilizando criterios específicos. La eficiencia del sistema de refrigeración es crucial. Un enfriamiento deficiente provoca daños metalúrgicos. Destruye el temperamento de los cuchillos para pelar. Los cuchillos ablandados se desafilan al instante. La rigidez es otro factor vital. El carro debe permanecer perfectamente rígido durante el viaje. La confiabilidad del portabrocas magnético garantiza que la hoja permanezca bloqueada. Las tolerancias ultra estrictas dependen de que estas características funcionen perfectamente.
Depender del conocimiento tribal pone en peligro sus instalaciones. Los libros de registro físicos en la fábrica se pierden o se ignoran. El registro digital reemplaza estos vulnerables rastros en papel. Un Sistema Computarizado de Gestión de Mantenimiento (CMMS) centraliza todos los datos del servicio. Hace que el historial de mantenimiento sea accesible para todos.
Puede realizar un seguimiento preciso de los ciclos de vida de las piezas de desgaste. Los mandriles y tornillos de avance tienen curvas de falla predecibles. CMMS rastrea estas curvas específicas. Activa la adquisición automatizada antes de que ocurra una falla. Su almacén siempre tiene la pieza adecuada disponible. Este enfoque de función a resultado elimina la espera por el envío acelerado.
Los medidores de espesor en línea proporcionan sistemas de alerta temprana. Se integran directamente con su CMMS. Ligeras variaciones de espesor indican un desgaste inicial de la máquina. El software solicita inmediatamente intervenciones de mantenimiento. Usted corrige el desgaste antes de que las tolerancias excedan los límites aceptables. Esta integración une perfectamente el control de calidad y el servicio mecánico.
El mejor programa de mantenimiento falla sin la participación del operador. A esto lo llamamos riesgo del "factor humano". Los mecánicos no pueden vigilar la máquina cada minuto. Los operadores deben hacerse cargo de la atención básica.
La formación cruzada de operadores es una necesidad absoluta. Deben realizar ellos mismos el mantenimiento básico. Este enfoque sigue los principios del Mantenimiento Productivo Total (TPM). No puedes confiar únicamente en mecánicos especializados para las revisiones diarias. Los operadores conocen mejor los sonidos y vibraciones normales de la máquina. Primero notan las anomalías.
La implementación de un nuevo régimen requiere transparencia en los supuestos. Inicialmente verá una disminución en las horas de producción bruta. Los operadores necesitan tiempo para adaptarse a las nuevas tareas diarias de PM. Trabajarán más lento mientras aprenden. Sin embargo, esta inversión se amortiza rápidamente. Obtendrá un rendimiento general más alto durante el primer trimestre. El funcionamiento coherente compensa la pérdida de tiempo a corto plazo.
Necesita un marco para comprar piezas de repuesto. Las piezas OEM cuestan más pero ofrecen tolerancias garantizadas. Invierta en componentes OEM para elementos de ruta crítica de alto estrés. Los conjuntos de husillo y los engranajes impulsores principales requieren precisión OEM. Existen alternativas aceptables en el mercado de accesorios para consumibles no críticos. Los soportes de sensores o las mangueras hidráulicas estándar a menudo funcionan bien con proveedores externos.
Evaluar proveedores en función de sus Acuerdos de Nivel de Servicio (SLA). Los tiempos de respuesta garantizados son importantes durante una avería. La disponibilidad de soporte técnico debe cubrir sus turnos operativos. El almacenamiento de inventario localizado reduce significativamente los retrasos en los envíos. Quiere socios que mantengan existencias cerca de sus instalaciones.
Debe tomar medidas inmediatas para asegurar su producción. Siga estos siguientes pasos específicos:
Realice una auditoría mecánica completa de su equipo de pelado actual.
Identifique los componentes que muestran signos tempranos de fatiga térmica o mecánica.
Establecer una lista de inventario de repuestos críticos priorizados.
Asegurar proveedores secundarios para consumibles de alta rotación.
La producción confiable de chapas es un resultado de ingeniería. Nunca es un accidente. Los estrictos protocolos operativos protegen directamente sus inversiones de capital. Garantizan la coherencia del producto en cada lote.
Debes alejarte de los modelos de reparación reactiva. Estandarice sus inspecciones diarias y ciclos de lubricación. Lleve el afilado de cuchillas internamente para controlar la calidad. Adopte herramientas digitales para realizar un seguimiento de los ciclos de vida de los componentes.
Tome el control de la salud de su maquinaria hoy. Solicite una auditoría de mantenimiento integral a su equipo de ingeniería. Consulte a un especialista para conocer la disponibilidad de repuestos críticos. Evalúe su infraestructura actual de afilado de cuchillas para garantizar su rendimiento.
R: La frecuencia de reemplazo de las cuchillas depende en gran medida de las horas de funcionamiento continuo. La densidad de las especies de madera juega un papel importante. Las maderas duras desafilan las hojas mucho más rápido que las maderas blandas. La calidad de la preparación de registros también importa. Los troncos correctamente acondicionados y descortezados prolongan la vida útil de la hoja. Generalmente, las fábricas cambian y afilan las cuchillas una vez por turno de 8 horas para mantener una geometría de corte óptima.
R: La desalineación de la barra de presión es la principal causa de variación del espesor. Si la separación o el ángulo de paso varían, el espesor fluctúa. Los cuchillos peladores sin filo también crean fuerzas de corte desiguales. Además, los cojinetes desgastados del husillo hacen que todo el tronco vibre. Este parloteo crea manchas gruesas y finas en la hoja pelada.
R: Comprar un afilador industrial suele ser más rentable para las fábricas de volumen medio a alto. La subcontratación genera elevados costos de transporte y corre el riesgo de sufrir retrasos en el tránsito. Se equilibra rápidamente cuando se ejecutan varios turnos. El afilado interno garantiza ángulos de bisel precisos. Elimina el tiempo de inactividad causado por la espera de que los proveedores externos le devuelvan sus cuchillas.
R: Los operadores deben realizar tres controles críticos diariamente. Primero, verifique los niveles de fluido hidráulico y las temperaturas de funcionamiento para evitar el sobrecalentamiento. En segundo lugar, inspeccione la integridad de toda la manguera de alta presión en busca de microfugas o abultamientos. En tercer lugar, elimine todos los restos de madera y resina de los interruptores de límite y sensores ópticos para evitar accidentes de carruaje.


