


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-12 Origen:Sitio


El aumento de los precios de la madera en bruto ejerce una presión extrema sobre los márgenes de beneficio. Ineficiencias menores al pelar el compuesto rápidamente. Crean enormes fugas de ingresos anuales para los operadores de las fábricas. Simplemente no puedes ignorar estas pérdidas diarias. Depender de equipos heredados limita artificialmente las tasas de recuperación. Los sistemas antiguos dejan madera utilizable de alto valor pegada al núcleo del tronco. También se pierde material precioso debido a las variaciones de espesor.
Debemos cambiar la forma en que procesamos los registros sin procesar. Las fábricas modernas requieren un mejor marco de evaluación. La actualización a una máquina de producción de chapas moderna resuelve estos problemas críticos. Esta actualización transforma la utilización de materias primas. Hoy nos centraremos en avances mecánicos específicos. Aprenderá cómo estas innovaciones se traducen directamente en mejoras de rendimiento mensurables. También le mostraremos cómo asegurar un retorno de la inversión verificable.
Reducción del núcleo: la tecnología moderna sin husillo permite a los aserraderos pelar hasta obtener diámetros del núcleo significativamente más pequeños, maximizando la producción de cada tronco.
Control de precisión: el escaneo automatizado y los ajustes dinámicos de la hoja eliminan el grosor inconsistente de la carilla, lo que reduce las tasas de rechazo.
Utilización de troncos pequeños: la actualización de su máquina peladora de chapas convierte troncos de plantaciones de diámetro pequeño que antes no eran rentables, en materia prima viable.
ROI medido: las actualizaciones de equipos deben evaluarse no solo en función de la velocidad de rendimiento, sino también en función del aumento porcentual verificable en la recuperación de materia prima frente al tiempo de inactividad de la implementación.
Debe tratar su tasa de recuperación de carillas como una métrica comercial crítica. Sirve como vínculo directo entre los costos de adquisición de trozas en bruto y los márgenes de beneficio finales del contrachapado. La tasa de recuperación mide el volumen de chapa utilizable producida a partir de un volumen de troncos determinado. Cada milímetro de madera desperdiciada erosiona directamente su beneficio neto. Los operadores de molinos a menudo luchan por optimizar esta métrica utilizando tecnología obsoleta.
Las configuraciones de fabricación tradicionales pierden rendimiento en tres áreas principales. En primer lugar, las máquinas heredadas accionadas por mandril dejan enormes pérdidas de núcleos residuales. A menudo dejan entre 80 mm y 100 mm de madera perfectamente utilizable. Estos residuos básicos representan miles de metros cúbicos de material perdido anualmente. En la práctica, usted paga por madera que nunca convierte en producto vendible.
En segundo lugar, las máquinas más antiguas producen controles severos en el torno. Generan superficies rugosas a lo largo de la lámina de madera. El procesamiento posterior debe corregir estos defectos. Los trabajadores aplican un lijado excesivo sólo para cumplir con los estándares de calidad. El lijado elimina espesores preciosos. Desperdicia material y ralentiza la línea de producción general.
En tercer lugar, los equipos heredados no pueden procesar registros irregulares de manera eficiente. Los troncos de pequeño diámetro a menudo se astillan o salen girando. Su operación pierde fuentes de madera más baratas. Una actualización exitosa de la máquina debe corregir estas fallas específicas. Debe demostrar una marcada reducción del desperdicio de materias primas. Fundamentalmente, debe lograrlo sin comprometer la velocidad de la línea continua.
Puede ver claramente la brecha de rendimiento al comparar las capacidades de las máquinas una al lado de la otra.
Métrica de producción | Sistemas de pelado heredados | Sistemas modernos actualizados |
|---|---|---|
Abandono del núcleo residual | 80 mm - 100 mm | Por debajo de 40 mm |
Tolerancia de espesor | Alta variación (±0,15 mm) | Microprecisión (±0,05 mm) |
Manejo de troncos pequeños | Alta tasa de spin-out | Conducción en superficie estable |
Calidad de la superficie | Requiere un lijado intenso | Acabado liso, profundidad de control baja |
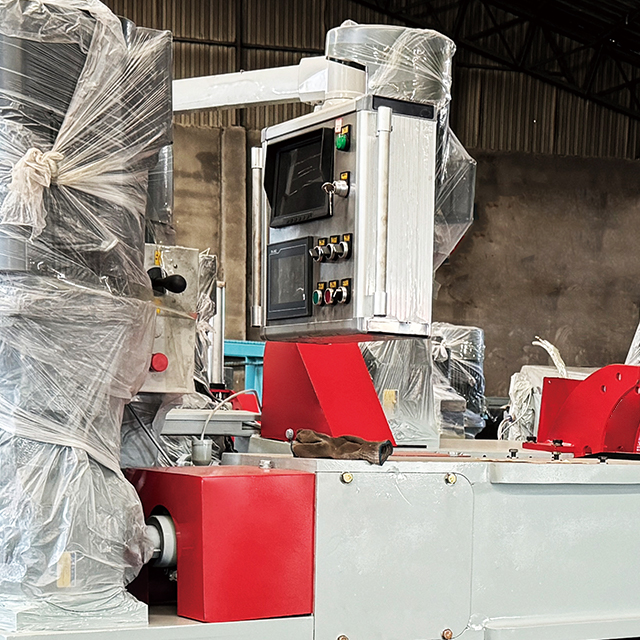
Comprender las innovaciones mecánicas le ayuda a tomar decisiones de compra más inteligentes. Las máquinas actuales se ven y funcionan de manera diferente a sus predecesoras. Se basan en sensores, automatización y mecanismos de conducción alternativos. Estos componentes trabajan juntos para extraer el máximo valor de su madera.
Los sistemas sin husillo representan un gran salto en la eficiencia del pelado. Los tornos tradicionales sujetan los troncos mediante mandriles centrales. Estos mandriles requieren madera central sólida para agarrarse. Los centros blandos o podridos hacen que el tronco se rompa. En cambio, los sistemas sin husillo accionan el tronco desde la superficie exterior. Utilizan rodillos motorizados para girar la madera. Este enfoque distribuye la fuerza motriz uniformemente a lo largo de la cara del tronco.
Esta tecnología proporciona un enorme beneficio de rendimiento. Permite pelar los molinos hasta 40 mm o menos. Extrae el máximo de hojas continuas exactamente del mismo registro. Los núcleos más pequeños significan un producto más vendible. Convierte los residuos en ingresos al instante.
El centrado del tronco dicta el éxito de todo el ciclo de pelado. Un centrado deficiente crea excesivas "colas de pez" y cintas rotas. Las máquinas modernas utilizan escáneres ópticos y láser antes de que comience el pelado. Estos sensores construyen un perfil 3D del bloque entrante. El sistema analiza las irregularidades de la superficie, el ahusamiento y el barrido.
Este escáner que calcula el eje de corte óptimo produce beneficios inmediatos. Calcula el centro geométrico al instante. El torno alinea el bloque perfectamente antes de que la hoja encaje. Esto reduce significativamente el desperdicio inicial de "redondeo". Obtendrá cintas completas y continuas mucho más rápido.
Un espesor inconsistente destruye los márgenes del contrachapado. Las zonas gruesas utilizan demasiada madera. Los puntos delgados crean paneles débiles. El control dinámico de la separación de las cuchillas resuelve exactamente este problema. Los sistemas modernos utilizan motores CNC para ajustar el paso de las palas en tiempo real. La máquina modifica el ángulo a medida que disminuye el diámetro del tronco.
Este control de paso automatizado mantiene tolerancias de espesor exactas. Previene la producción de carillas débiles o demasiado gruesas. Las hojas consistentes pasan por controles de calidad posteriores. Requieren menos pegamento durante el prensado. Se presionan más planos y se secan más rápido.
Debe evaluar estratégicamente las posibles actualizaciones de equipos. No todas las máquinas se adaptan a todos los entornos de fábrica. Necesita maquinaria alineada con las limitaciones específicas de su cadena de suministro. Enfoque su evaluación en tres áreas principales de capacidad.
Capacidades de troncos pequeños: la industria continúa virando hacia la madera cultivada en plantaciones. Los encargados de adquisiciones compran eucaliptos, álamos y otras especies de rápido crecimiento. Estos rollizos llegan al molino con diámetros mucho más pequeños. Debe evaluar las máquinas en función de su manejo especializado de estas especies específicas. Una de alta calidad máquina peladora de chapas evita que se partan y se deslicen al procesar estos delicados bloques de pequeño diámetro.
Integración con Composing Solutions: Pelar es solo la mitad de la batalla. Su tasa de recuperación también depende del manejo de franjas estrechas. Evalúe cómo la salida de la máquina se combina con el equipo de composición avanzado. Los compositores de alta tecnología unen tiras estrechas o recortadas en hojas completas de 4x8. La integración perfecta entre el torno y el compositor minimiza el desperdicio posterior. Ahorras materiales que normalmente van a la trituradora.
Durabilidad y estabilidad de tolerancia: Los entornos de procesamiento de madera castigan la maquinaria. El polvo, la humedad y la vibración constante degradan la precisión del sensor. La capacidad de una máquina para mantener una precisión micromilimétrica durante miles de horas de funcionamiento dicta la consistencia del rendimiento a largo plazo. Busque marcos pesados de hierro fundido. Exija guías lineales de alta calidad. Pregunte a los fabricantes sobre la vida útil de sus rodamientos.
Las actualizaciones de equipos requieren una justificación financiera rigurosa. No se puede confiar en vagas promesas de mejores resultados. Debe construir un modelo matemático para proyectar el retorno de su inversión. Este modelo debería aislar variables específicas.
Puede explicar el modelado de ROI utilizando tres variables específicas. Realice un seguimiento de estas métricas para crear un caso de negocio a prueba de balas.
Variable A: Costo por metro cúbico de troncos en bruto. Esto establece su gasto base en materia prima.
Variable B: Disminución porcentual de residuos básicos. Bajar el núcleo de 90 mm a 40 mm produce una ganancia volumétrica específica por bloque.
Variable C: Reducción de rechazos aguas abajo. Mida la disminución de los residuos de recorte y de las hojas secas rechazadas.
Multiplique el volumen recuperado (Variables B y C) por el costo de la materia prima (Variable A). Esto revela sus ahorros financieros diarios.
Debe mantener un estricto escepticismo frente a los fabricantes que afirman "cero residuos". La fabricación industrial siempre produce algún subproducto. El retorno de la inversión real depende en gran medida de la especie de tronco específica. También depende de tus procesos de acondicionamiento. La competencia del operador juega un papel fundamental en la obtención del rendimiento. Solicite a los proveedores estimaciones conservadoras y realistas. Solicite datos basados en las especies de madera exactas que procesa.
Su período de recuperación define el éxito del proyecto. Compare los ahorros de material modelados con el gasto de capital de la nueva maquinaria. Una fábrica altamente eficiente suele recuperar rápidamente su inversión. Los ahorros generan flujo de caja de inmediato. Los costos reducidos de la madera y el menor uso de pegamento aceleran el cronograma de recuperación de la inversión. Una instalación típica de alto rendimiento debería demostrar un período de recuperación de la inversión de 18 a 24 meses.
La instalación de nuevos equipos interrumpe las operaciones estándar. Debe gestionar activamente los riesgos de implementación. No preparar sus instalaciones provoca un tiempo de inactividad prolongado. También impide que la nueva tecnología alcance su máximo potencial.
Los sensores avanzados y los controles CNC requieren una mejora de habilidades dedicada. Sus operadores veteranos deben realizar la transición de palancas analógicas a pantallas táctiles digitales. Una máquina de alta tecnología mal utilizada produce peores resultados que una máquina analógica bien mantenida. Invertir mucho en formación inicial. Trabajar en estrecha colaboración con el fabricante durante la puesta en servicio. Enseñe a sus operadores cómo leer los diagnósticos del escáner. Muéstreles cómo ajustar los perfiles de tono digital.
No puede ignorar sus prácticas en el patio de troncos. La maquinaria peladora no puede solucionar una mala preparación de los troncos. Debes ablandar correctamente las fibras de la madera antes de que lleguen al torno. Los protocolos de ebullición y acondicionamiento deben alinearse con la velocidad y la geometría de la cuchilla de la nueva máquina. Si introduce troncos secos y fríos en un torno sin husillo de alta velocidad, la madera se romperá. Vuelva a calibrar sus tinas de calefacción para que coincidan con el mayor rendimiento.
Debe hacer cumplir estrictos programas de mantenimiento preventivo. La automatización de alta velocidad exige perfección. Una hoja desalineada en una línea rápida puede arruinar cientos de troncos en un solo turno. Los controles de calibración diarios son obligatorios. Mantenga su equipo de afilado de cuchillos en perfectas condiciones. Limpie los sensores láser en cada turno para garantizar un escaneo preciso. La maquinaria de precisión solo ofrece resultados precisos cuando se mantiene rigurosamente.
Se enfrenta a una intensa presión para maximizar el rendimiento del material. La actualización adecuada del equipo aborda directamente este desafío. Debe elegir su maquinaria en función de su suministro de troncos específico. Tenga en cuenta el diámetro promedio de su tronco y las especies de madera. Identifique su fuente principal actual de desechos. Decida si pierde más dinero por tamaños de núcleo grandes o por variaciones de espesor. Esta lógica de preselección garantiza que compre la solución correcta.
Debes tomar medidas para validar estos conceptos. Comuníquese directamente con los fabricantes de equipos. Solicite estudios de casos empíricos que detallen las mejoras en la tasa de recuperación. Insista en que proporcionen datos sobre especies idénticas a las que procesa su fábrica. Finalmente, programe una auditoría mecánica en sitio. Una auditoría exhaustiva revela exactamente dónde pierden las ganancias su línea actual. Luego podrá detener esas fugas de forma permanente.
R: Los puntos de referencia de la industria suelen oscilar entre el 45% y el 65%. Esto varía mucho según la calidad del tronco, la especie y el diámetro del bloque. Las máquinas modernas llevan las operaciones hacia el extremo superior de ese espectro. Los escáneres ópticos mejorados y las unidades sin eje reducen el desperdicio por redondeo y las pérdidas de núcleo, lo que eleva las tasas de recuperación a más del 60 % de manera constante.
R: Un torno sin husillo utiliza un sistema de accionamiento de fricción superficial. Los rodillos motorizados giran el tronco desde el exterior. Esto evita que el tronco se parta bajo presión. Los mandriles tradicionales aplican una fuerza enorme al centro, que a menudo rompe troncos pequeños o de centro blando. La conducción en superficie estabiliza el bloque pequeño por completo.
R: No inherentemente. Las altas velocidades sólo reducen la calidad si la máquina carece de estabilidad. Los tornos modernos cuentan con amortiguación de vibraciones automatizada. También utilizan ajustes de paso de las palas en tiempo real. Estas tecnologías combinadas evitan que el torno se averíe y mantienen superficies lisas, incluso cuando se opera a RPM muy altas.
R: Sí. Las máquinas modernas producen tolerancias de espesor mucho más estrictas. También crean un acabado superficial más suave. Esto significa que verá mucha menos variación durante la etapa de prensado. Necesita menos adhesivo para rellenar huecos e imperfecciones. Esto reduce significativamente el traspaso del pegamento y los costos generales de productos químicos.


