


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-12 Origen:Sitio


El contrachapado de alta calidad siempre comienza en la etapa de pelado. Una configuración de maquinaria deficiente crea defectos en cascada, como variaciones de espesor y superficies rugosas. Estas inconsistencias de materiales en última instancia comprometen las operaciones de prensado en caliente y reducen la calidad final del panel. Actualizar una instalación existente o establecer una nueva línea requiere una planificación deliberada. Debe hacer coincidir las especificaciones de la maquinaria directamente con los insumos reales de materia prima y los objetivos de capacidad diaria. Muchos compradores cometen el error de comprar únicamente para obtener la máxima velocidad operativa. En cambio, necesita un enfoque holístico para la selección de equipos. Esta guía proporciona un marco estratégico para evaluar las capacidades técnicas y los riesgos de implementación. Aprenderá a identificar las especificaciones correctas para sus especies de madera y diámetros de troncos específicos. Al aplicar estos métodos de evaluación, usted garantiza que su inversión de capital genere una línea de producción confiable y de alta recuperación. Luego podrá escalar las operaciones de manera eficiente mientras mantiene estrictos estándares de calidad de la industria.
El diámetro del tronco en bruto y las especies de madera (madera dura versus madera blanda) deben dictar su elección entre máquinas peladoras de chapa con o sin husillo.
La precisión depende en gran medida de la automatización CNC y de los ajustes de la cuchilla servoaccionados para mantener tolerancias de espesor estrictas y minimizar el desperdicio.
El costo total de propiedad (TCO) se extiende más allá del precio de compra; La evaluación del comprador debe incluir el consumo de energía, la disponibilidad de repuestos y el tiempo de inactividad por mantenimiento preventivo.
La integración perfecta con los equipos posteriores (cortadoras de chapa, apiladores y prensas en caliente) es fundamental para evitar cuellos de botella en la producción.
No se puede evaluar la maquinaria sin comprender primero su línea base de producción específica. El equipo adecuado debe alinearse perfectamente con sus materias primas. También debe cumplir con sus objetivos de volumen diario. No definir estos parámetros a menudo resulta en la compra de equipos con poca potencia o demasiado complejos.
Evalúe los diámetros de troncos promedio, mínimo y máximo que procesa su instalación. La madera varía enormemente según la región. Formule suposiciones específicas sobre la densidad de la madera y el contenido de humedad antes de contactar a los proveedores. Las maderas duras de alta densidad requieren mucha más fuerza de corte que las maderas blandas. El contenido de humedad también cambia el comportamiento de la madera durante el corte. Los troncos mojados se pelan más fácilmente, pero requieren mecanismos de agarre robustos para evitar resbalones.
Mida los diámetros de los troncos: registre los troncos más grandes y más pequeños que procesa diariamente.
Evalúe la densidad de la madera: categorice su suministro como de densidad baja, media o alta.
Pruebe los niveles de humedad: determine si procesa troncos verdes, empapados o relativamente secos.
Defina el rango de espesor de chapa requerido para sus productos. Las carillas frontales suelen requerir tolerancias extremadamente estrictas. Las carillas centrales permiten un poco más de flexibilidad. Los márgenes de desviación aceptables normalmente se miden en fracciones de milímetro. La madera contrachapada de alta calidad exige desviaciones de espesor no superiores a 0,05 mm. El espesor inconsistente crea puntos débiles durante el pegado y el prensado.
Calcule el volumen de producción diario requerido en metros cúbicos (CBM). Esta métrica establece las velocidades mínimas de pelado que requiere su línea. También define el ciclo de trabajo necesario. Las operaciones continuas exigen componentes de alta resistencia diseñados para cargas de trabajo de 24 horas. Haga coincidir sus objetivos de volumen con la capacidad de producción nominal del fabricante.
Métrica de producción | Contrachapado estándar | Contrachapado marino/de alta calidad |
|---|---|---|
Espesor de chapa objetivo | 1,5 mm - 3,0 mm | 0,3 mm - 1,2 mm |
Desviación Aceptable | ± 0,10 mm | ± 0,05 mm |
Acondicionamiento de registros requerido | ebullición mínima | Hervir/cocer al vapor abundantemente |
Ciclo de operación | 8 a 16 horas/día | 24 horas/día continuo |
La arquitectura central de su equipo determina su tasa de recuperación general. Las especies de madera y los tamaños iniciales de los troncos dictan esta elección arquitectónica. Los fabricantes ofrecen principalmente dos tecnologías distintas. Comprender sus diferencias operativas le garantiza maximizar el rendimiento de la madera.
Estas unidades destacan en el manejo de troncos de gran diámetro. Manejan maderas duras pesadas y densas de manera eficiente. El mecanismo utiliza mandriles físicos para sujetar y girar el tronco firmemente. La principal ventaja es una estabilidad superior durante la fase inicial de pelado. Los mandriles evitan que los troncos pesados vibren descentrados.
Sin embargo, debe aceptar ciertas compensaciones. Los mandriles físicos requieren una cantidad mínima de madera para mantener su agarre. Dejan atrás un núcleo residual más grande. Este núcleo residual representa residuos de madera sin pelar. Si procesa madera dura de gran valor, estos residuos afectan a la eficiencia de sus materiales.
Estos modelos funcionan de manera diferente. Impulsan el tronco mediante rodillos de fricción sin mandriles centrales. Son la mejor opción para troncos de pequeño diámetro y madera de plantaciones. Una máquina peladora de chapas que utiliza este diseño sin husillo maximiza la utilización del núcleo.
Ofrecen un pelado continuo de alta velocidad altamente eficiente. Puede reducir el desperdicio de núcleos a diámetros mínimos. Muchos modelos pelan núcleos de hasta 20 mm o 30 mm. La principal compensación es la preparación. Los modelos sin eje requieren troncos preredondeados para un rendimiento óptimo. Los troncos de forma irregular pueden provocar el deslizamiento de los rodillos.
Las plantas modernas y de alta eficiencia suelen implementar ambas arquitecturas simultáneamente. Se empieza utilizando una máquina de husillo para el pelado primario de un tronco grande. Una vez que el diámetro del tronco se reduce al límite del mandril, transfiere el núcleo restante. Luego, la máquina secundaria sin husillo procesa ese núcleo hasta su tamaño mínimo absoluto. Este proceso de dos pasos maximiza el rendimiento y garantiza que no se desperdicie madera valiosa.
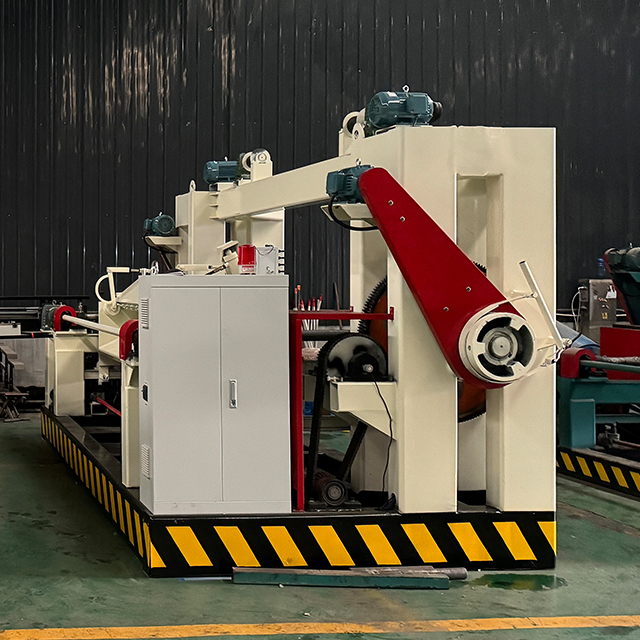
Necesita traducir las características de la máquina en resultados de producción tangibles. Los equipos modernos incorporan tecnologías digitales y mecánicas avanzadas. Evaluar estas dimensiones le ayuda a separar la maquinaria premium de los diseños obsoletos.
Evalúe los sistemas impulsados por servomotores frente a las alimentaciones mecánicas tradicionales. Los sistemas CNC ofrecen ajustes de espesor automatizados precisos. Reducen el error del operador y minimizan el desperdicio de material. Los sistemas mecánicos tradicionales se basan en engranajes y ajustes manuales. Estos sistemas más antiguos luchan por mantener un espesor constante durante turnos largos.
Mejores prácticas: Elija siempre sistemas que integren servocontroles de circuito cerrado. Supervisan las posiciones de las cuchillas en tiempo real y realizan microajustes automáticamente.
Evalúe el mecanismo específico utilizado para microajustar la separación de la cuchilla. El control del ángulo de inclinación afecta directamente la suavidad de la superficie. Los ajustes más rápidos y sin herramientas reducen significativamente el tiempo de inactividad por mantenimiento durante el cambio de cuchillas. Si los operadores tienen dificultades para ajustar la separación de las cuchillas, es posible que ejecuten configuraciones subóptimas. Esto da lugar a superficies de revestimiento rugosas.
Examine los mecanismos de accionamiento con atención. Busque rodillos de fricción endurecidos y resistentes al desgaste en los modelos sin eje. Las cajas de cambios confiables y resistentes evitan el deslizamiento sobre troncos mojados. Las maderas muy resinosas también requieren texturas de rodillos agresivas para mantener el agarre. Los sistemas de propulsión débiles se atascan al chocar con nudos densos.
Compare el consumo de energía operativo con la capacidad de salida real. La maquinaria moderna integra variadores de frecuencia (VFD) en los motores principales. Los VFD ajustan el consumo de energía en función de las cargas en tiempo real. Proporcionan importantes ahorros de energía a largo plazo. También reducen la tensión mecánica en las cajas de cambios durante las fases de arranque.
Comprar el equipo es sólo la mitad del desafío. Debe integrarlo exitosamente en su entorno de fábrica existente. Una mala planificación del suelo crea cuellos de botella en el flujo de trabajo. Restringe el movimiento de materiales y limita la productividad general.
Trace cuidadosamente las dimensiones físicas requeridas. No se limite a medir la máquina en sí. Incluya el espacio necesario para los transportadores de troncos de alimentación. Calcule la distancia de salida requerida para las cortadoras rotativas continuas. Una estándar máquina de producción de chapas requiere un espacio adecuado para el acceso de montacargas. Los equipos de mantenimiento necesitan espacio para extraer rodillos pesados de forma segura.
Sopese la complejidad de las interfaces digitales avanzadas. Las máquinas altamente automatizadas requieren menos operadores en el piso. Sin embargo, exigen una formación técnica específica. Los operadores deben aprender a solucionar problemas digitales en lugar de simplemente utilizar llaves mecánicas. Debe asociarse con proveedores que brinden programas integrales de capacitación in situ.
Tenga en cuenta la accesibilidad de los puntos de lubricación diaria. La lubricación automática centralizada es una gran ventaja. Garantiza que los rodamientos reciban grasa sin detener la producción. Evalúe la vida útil estándar de los componentes críticos de desgaste. Las cuchillas, los cojinetes y los rodillos de fricción se desgastan de forma predecible. El fácil acceso a estas piezas mantiene su línea funcionando sin problemas.
Error común: ignorar la altura de los transportadores de salida, lo que provoca frecuentes atascos de chapa antes de la cortadora.
Mejores prácticas: estandarice la distribución de su piso utilizando modelos CAD proporcionados por el fabricante de la maquinaria.
La selección de un socio fabricante requiere una debida diligencia estricta. En el mercado de maquinaria hay muchos proveedores que ofrecen especificaciones similares en papel. Debe mirar más allá del folleto para verificar sus capacidades de soporte posterior a la instalación.
Mire más allá de las garantías estándar de un año. Evaluar la disponibilidad de técnicos regionales. Necesita tiempos de respuesta garantizados para el diagnóstico digital. Muchas máquinas modernas cuentan con capacidades de monitoreo remoto. Los ingenieros pueden diagnosticar problemas de software en todo el mundo. Asegúrese de que su proveedor ofrezca este servicio de resolución remota de problemas.
Evite piezas de desgaste patentadas siempre que sea posible. Las piezas patentadas lo obligan a realizar reemplazos de alto costo. También sufren tiempos lentos de envío internacional. Son muy preferibles los rodamientos, motores y sellos hidráulicos estándar de la industria. Puede obtener componentes estándar localmente para evitar tiempos de inactividad prolongados.
Solicite una prueba de pelado utilizando su especie de madera específica. Envíe un lote de troncos de muestra a las instalaciones de pruebas del fabricante. Alternativamente, solicite al fabricante sitios de referencia. Visite una fábrica que opere a una escala similar a la suya. Observe la máquina funcionando en condiciones reales antes de solicitar una cotización final.
Seleccionar el equipo de pelado adecuado es un ejercicio para equilibrar las realidades de las materias primas con la automatización de precisión. Debe evaluar con precisión los diámetros de sus troncos y las especies de madera. Estos datos guían su elección entre arquitecturas con y sin eje. Los modernos controles CNC y los ajustes servomotores garantizan la consistencia del espesor que exige su mercado. La integración del piso y la capacitación de los operadores garantizan que esas características técnicas se traduzcan en ganancias de producción diarias.
Priorice el rendimiento y la consistencia del espesor sobre la velocidad máxima teórica. El pelado rápido no significa nada si el material resultante es demasiado rugoso para paneles de alta calidad. Centrarse en la tasa de recuperación garantiza la rentabilidad de toda su operación de fabricación de madera contrachapada. Consulte con sus equipos de ingeniería internos hoy. Audite su combinación de registros actual y defina las especificaciones técnicas exactas antes de contactar a los proveedores.
R: Normalmente entre 20 mm y 40 mm, según la configuración de los rodillos de la máquina y la densidad de la madera. Esta capacidad maximiza el rendimiento general de la madera y minimiza el desperdicio.
R: Sí, siempre que la máquina tenga un paso de cuchilla controlado por CNC y transmisiones de velocidad variable. Estas características se ajustan a diferentes resistencias de corte. Sin embargo, las máquinas dedicadas optimizadas para densidades específicas funcionan mejor.
R: Varía según la especie de madera y la limpieza del tronco, especialmente la presencia de arena o tierra incrustada. Las operaciones continuas de gran volumen suelen cambiar las cuchillas cada 4 a 8 horas para mantener tolerancias de espesor estrictas.


