


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-12 Origen:Sitio


Operar una fábrica rentable de contrachapados o chapas requiere maximizar las tasas de recuperación a partir de materias primas altamente variables. Debe extraer el valor máximo de cada registro. Sin embargo, las aserraderos rara vez procesan troncos perfectamente uniformes. Los cambios en el diámetro de los troncos influyen en gran medida en los flujos de producción. Las diferentes densidades entre las especies de madera dura y blanda añaden otra capa de complejidad. Estos cambios a menudo provocan un desperdicio masivo de núcleos, recalibraciones frecuentes de las máquinas y tiempos de inactividad operativos no deseados.
La actualización a una máquina de producción de chapas moderna capaz de realizar ajustes dinámicos resuelve estas frustraciones diarias. Permite que las instalaciones procesen una mezcla diversa de materias primas sin sacrificar el rendimiento o el rendimiento.
Esta guía desglosa las adaptaciones mecánicas específicas necesarias para troncos altamente variables. También proporcionamos un marco claro para evaluar las capacidades de los equipos. Puede aplicar estos conocimientos directamente para optimizar su propia línea de producción específica.
Las máquinas modernas de producción de chapa utilizan centrado láser automatizado y velocidades de husillo variables para mantener un despegado constante a medida que disminuye el diámetro de los troncos.
La integración de un descortezador de madera fiable antes del torno no es negociable para manipular diversas especies, ya que el espesor de la corteza y los niveles de grano varían drásticamente.
Los tornos rotativos sin husillo son fundamentales para maximizar el rendimiento de los troncos de pequeño diámetro, convirtiendo los desechos anteriores en chapa utilizable.
La evaluación de la adquisición de máquinas requiere mapear la densidad de las especies de madera principales en comparación con las capacidades de torsión de la máquina y la flexibilidad del ángulo de la cuchilla.
La correlación directa entre la variabilidad del diámetro de las trozas y la rentabilidad sigue siendo innegable. Las máquinas heredadas a menudo dependen de configuraciones mecánicas fijas. Los operadores tienen dificultades cuando introducen perfiles de troncos móviles en equipos inflexibles. Las máquinas heredadas de configuración fija producen abandonos de núcleo mucho más altos. También generan espesores de chapa desiguales en diferentes lotes de producción.
Las fábricas de chapa pierden dinero con cada tronco mal pelado. Un centrado subóptimo desperdicia la valiosa albura exterior. Los ajustes de presión inadecuados provocan roturas. Simplemente no se pueden ignorar los costos ocultos asociados a los equipos rígidos.
Consideremos los costos diarios de la inflexibilidad. La recalibración manual de la máquina consume un tiempo valioso al cambiar entre diferentes especies de madera. Sus operadores deben detener la línea para ajustar manualmente los espacios entre cuchillas y las barras de presión. Esta intervención manual provoca un grave tiempo de inactividad operativa. También enfrenta mayores demandas laborales. El desperdicio del ciclo inicial aumenta durante la fase de calibración hasta que la máquina se estabiliza.
Definir criterios de éxito le ayuda a elegir mejores equipos. Una implementación exitosa depende de métricas de producción mensurables. Evaluamos nuevas instalaciones en base a los siguientes benchmarks:
Diámetro mínimo del núcleo minimizado: empujando el núcleo de punción final hasta 30 mm o 40 mm.
Tolerancia de espesor constante: mantener el espesor exacto tanto en especies densas como blandas.
Cambio rápido de especies: utilización de ajustes preestablecidos de software para ajustar los parámetros físicos al instante.
Reducción del desperdicio de redondeo: Maximización de la generación continua de cinta en las primeras etapas del despegado.
Los equipos modernos eliminan el error humano durante la fase de carga. Las máquinas avanzadas cuentan con escáneres láser 3D integrados. Estos escáneres mapean el perfil geométrico completo de los registros entrantes. Captan datos sobre irregularidades de superficie, barrido y conicidad en milisegundos.
El software calcula el verdadero eje de rotación óptimo utilizando estos datos. El centrado geométrico tradicional simplemente encuentra el centro de los extremos del tronco. El escaneo láser encuentra el volumen cilíndrico máximo escondido dentro del tronco. A continuación, el cargador posiciona perfectamente el bloque sobre los husillos del torno. Esta precisión reduce significativamente el desperdicio del redondeo inicial. Se obtienen cintas de chapa continuas mucho más rápido, independientemente del diámetro inicial del tronco.
El pelado rotativo requiere una velocidad de corte periférica constante. El tronco se contrae en circunferencia a medida que el cuchillo pelador avanza hacia el núcleo. Si la velocidad de rotación permanece constante, la velocidad de corte real cae rápidamente. Esta caída de velocidad provoca espesores de chapa desiguales y superficies rugosas.
Las máquinas modernas ajustan dinámicamente las RPM para resolver este problema geométrico. Los variadores de frecuencia aceleran los husillos continuamente a medida que disminuye el diámetro. Mantienen una velocidad de pelado periférica perfectamente constante. Se consigue un revestimiento liso desde la corteza hasta el núcleo.
Manejar cambios extremos de diámetro requiere múltiples tipos de máquinas. Los molinos suelen orquestar una secuencia utilizando dos diseños de torno distintos:
Tornos de husillo accionados por mandril: estas máquinas inicialmente manejan troncos grandes. Los pesados mandriles hidráulicos agarran firmemente los extremos del tronco. Proporcionan un par motor enorme para el pelado de gran diámetro. Sin embargo, el tamaño del portabrocas limita el tamaño del tronco. Una vez que la cuchilla se acerca a los mandriles, la máquina expulsa el núcleo restante.
Sistemas de accionamiento por fricción sin husillo: el núcleo restante se traslada a un torno sin husillo. Estos sistemas eliminan por completo los mandriles finales. Utilizan rodillos de fricción periféricos motorizados para hacer girar el tronco. Esta configuración es esencial para pelar troncos de pequeño diámetro. Puede pelar los núcleos de desecho anteriores hasta obtener un diámetro increíblemente ajustado de 30 a 40 mm.
La combinación de ambas tecnologías garantiza la máxima recuperación. Extrae chapa valiosa de troncos grandes mientras convierte los pequeños restos en material utilizable.
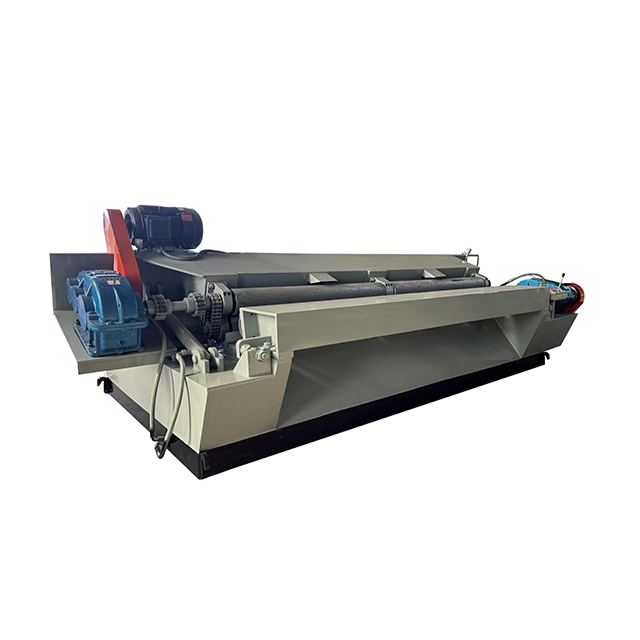
Las diferentes especies de madera se comportan de manera drásticamente diferente bajo el cuchillo pelador. No se puede tratar el pino blando de la misma manera que se trata el roble denso. El ajuste de los parámetros de la máquina en función de la densidad de la madera determina la calidad del producto final.
Nos enfrentamos a requisitos energéticos contrastantes para diferentes materiales. Las maderas duras densas requieren un torque enorme en los rodillos impulsores. Especies como el abedul y el roble ofrecen una inmensa resistencia a la hoja. Los motores deben atravesar esta resistencia sin calarse ni vibrar. El alto par garantiza una rotación constante a través de nudos densos.
Las maderas más blandas exigen un procesamiento de alta velocidad. Especies como el álamo y el pino ofrecen muy poca resistencia al corte. Debes pelarlos a velocidades mucho más altas para mantener la eficiencia. El equipo necesita servomotores dinámicos capaces de ofrecer un alto par y una alta velocidad según demanda.
Los ajustes del ángulo de la cuchilla y de la barra de presión desempeñan un papel crucial en la gestión de la variabilidad de las especies. Debes realizar microajustes en el paso de las cuchillas peladoras. Las especies duras y quebradizas requieren ángulos de paso específicos para evitar la división estructural. La barra de presión debe comprimir las fibras de la madera justo delante del filo. La compresión adecuada evita la formación de pelusas y desgarros en especies más blandas y esponjosas.
El preacondicionamiento de registros actúa como un gran ecualizador. Hervir o cocinar troncos al vapor normaliza su densidad interna. Este tratamiento térmico suaviza la lignina que mantiene unidas las fibras de la madera. El preacondicionamiento reduce drásticamente la fuerza de corte requerida. Afecta directamente al desgaste de la máquina. Sus hojas de precisión permanecen afiladas por mucho más tiempo. Sus motores de accionamiento experimentan menos estrés térmico.
Categoría de especie | Densidad típica | Requisito principal de la máquina | Configuración de la barra de presión | Necesidad de preacondicionamiento |
|---|---|---|---|---|
Madera blanda (p. ej., pino, álamo) | Bajo (350 - 500 kg/m³) | Alta velocidad de pelado periférico | Compresión moderada | Bajo (opcional para algunos grados) |
Madera dura (p. ej., abedul, roble) | Alto (600 - 800+ kg/m³) | Alto par de accionamiento | Alta compresión | Crítico (hirviendo/vaporizando) |
No se puede hablar del pelado entre especies sin abordar la eliminación de la corteza. Las características de la corteza cambian completamente según la especie de árbol. Intentar procesar troncos sin la preparación adecuada arruina equipos valiosos.
Los desafíos de la corteza específicos de cada especie exigen soluciones de descortezado versátiles. La corteza fibrosa de los eucaliptos se enreda fácilmente alrededor de los ejes giratorios. Requiere perfiles de rotor dentados y agresivos para triturar las fibras de forma eficaz. Por el contrario, los pinos tienen una corteza gruesa y quebradiza. La corteza quebradiza se desprende en placas grandes. El mecanismo de descortezado debe aplastar y raspar estas placas sin dañar la albura subyacente.
Un descortezador de madera industrial sirve como principal mecanismo de defensa para su línea de producción. Llegan troncos del bosque cubiertos de escombros. Llevan rocas incrustadas, arena abrasiva y hielo congelado. El descortezador elimina agresivamente estos peligros antes de que lleguen a la línea de pelado.
Proteger las hojas de precisión es primordial. El torno principal utiliza cuchillas muy sensibles y perfectamente afiladas. Una sola roca incrustada puede provocar desconchones catastróficos en el borde de la hoja. Una hoja dañada produce un revestimiento rayado en todo el tronco. Obliga a un cierre inmediato de la línea para el reemplazo de las cuchillas. Un descortezado adecuado elimina este riesgo por completo.
La alineación del rendimiento determina la eficiencia general de su fábrica. La descortezadora se encuentra situada delante del torno principal. Su velocidad de procesamiento debe igualar o superar la tasa de consumo del torno. La manipulación de grandes volúmenes de troncos de pequeño diámetro ejerce una enorme presión sobre la estación de descortezado. El descortezador debe procesar cientos de troncos pequeños por hora para mantener alimentado el rápido torno sin husillo. Si la descortezadora disminuye su velocidad, toda la fábrica muere de hambre.
La evaluación de nuevos equipos requiere un enfoque estratégico. Debe alinear las capacidades de la máquina con su suministro real de materia prima. Los compradores a menudo gastan demasiado en funciones innecesarias o no especifican los requisitos de energía críticos.
Evalúe su volumen de producción frente a su necesidad de flexibilidad. Algunas instalaciones cuentan con una línea dedicada de alta velocidad para una sola especie. Procesan exclusivamente pino de plantación. Estos molinos se benefician de configuraciones rígidas y altamente especializadas optimizadas para la velocidad bruta. No necesitan funciones de cambio complejas.
Otras instalaciones dependen de una cadena de suministro mixta. Es posible que el lunes procesen pinos y el miércoles abedules densos. Estas fresadoras necesitan un torno CNC de múltiples especies altamente flexible. Un torno CNC almacena cientos de perfiles de materiales en su computadora. El operador simplemente selecciona el tipo de madera en la pantalla táctil. La máquina ajusta automáticamente la separación de las cuchillas, el ángulo de paso y la presión del rodillo al instante.
La validación de proveedores sigue siendo un paso crítico en el ciclo de adquisiciones. Nunca compre equipos basándose únicamente en un folleto brillante. Debe solicitar una prueba concreta de rendimiento al fabricante.
Siga esta lógica de preselección al contratar proveedores:
Envíe muestras de material: envíe un lote representativo de sus registros típicos a las instalaciones de pruebas del proveedor.
Incluya los peores escenarios: incluya troncos muy ahusados, diámetros pequeños y las especies de madera más difíciles.
Exija pruebas de pelado en vivo: solicite al proveedor que procese sus calificaciones de troncos específicas en su máquina de demostración.
Analice el resultado: mida la variación del espesor, la suavidad de la superficie y el diámetro final del núcleo del lote de prueba.
Este proceso de validación protege su inversión. Demuestra que el equipo puede manejar sus realidades operativas reales antes de firmar cualquier contrato.
Procesar una mezcla diversa de diámetros de troncos y especies de madera ya no es un cuello de botella en la fábrica. La industria ha superado las limitaciones de los equipos rígidos y heredados. Las instalaciones pueden lograr un rendimiento increíble si invierten en tecnología de producción de chapas adaptativa impulsada por CNC. La combinación de esta tecnología con un pretratamiento de descortezado adecuado garantiza un flujo operativo fluido.
Las partes interesadas deben tomar medidas inmediatas para optimizar sus líneas. Le recomendamos que primero realice una auditoría exhaustiva de la materia prima. Documente su conicidad promedio de troncos, sus límites de diámetro mínimo absoluto y su combinación típica de especies. Establezca claramente estos requisitos básicos estrictos. Utilice estos datos precisos cuando solicite especificaciones técnicas a los fabricantes. Un enfoque basado en datos garantiza que usted adquiera las capacidades mecánicas exactas que su planta realmente necesita.
R: Los tornos modernos sin husillo reducen habitualmente el límite de caída del núcleo a un estándar industrial de 30 mm a 40 mm. Utilizan rodillos de fricción controlados con precisión para agarrar y hacer girar la madera. Esta tecnología extrae el máximo de chapa utilizable de troncos de pequeño diámetro, convirtiendo núcleos previamente desperdiciados en material altamente rentable.
R: Depende de la metalurgia de la hoja y de los ángulos de bisel. Muchas fábricas utilizan cuchillas de doble bisel diseñadas para manejar ambos espectros de densidad razonablemente bien. A menudo se depende de los ajustes del software CNC para cambiar el ángulo de paso de la cuchilla en lugar de intercambiar físicamente las cuchillas. Sin embargo, las maderas duras extremadamente densas pueden requerir un cambio de hoja robusto y exclusivo.
R: Los descortezadores avanzados utilizan capacidades de rotor flotante y ajustes de presión hidráulica independientes. Los dientes cortantes flotan a lo largo de los contornos naturales del tronco. Los sistemas hidráulicos ajustan la presión dinámicamente a medida que aumenta el cono. Esto permite que la máquina elimine la corteza limpiamente sin dañar la valiosa albura que se encuentra debajo.


